Logiche di Lavorazione
Dopo aver definito il mandrino, gli utensili e le lavorazioni successive possiamo creare logiche di lavoro. Lo schema generale della logica di lavorazione è il seguente:
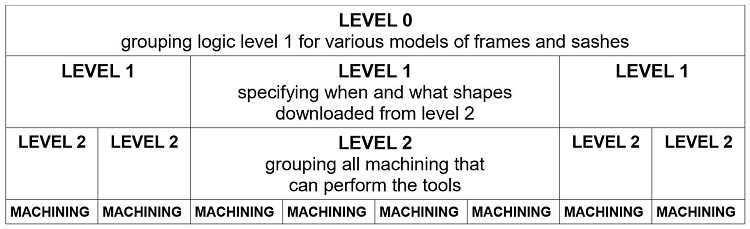
In Module CAD o ERP selezionare: menu / CAM / Logiche.
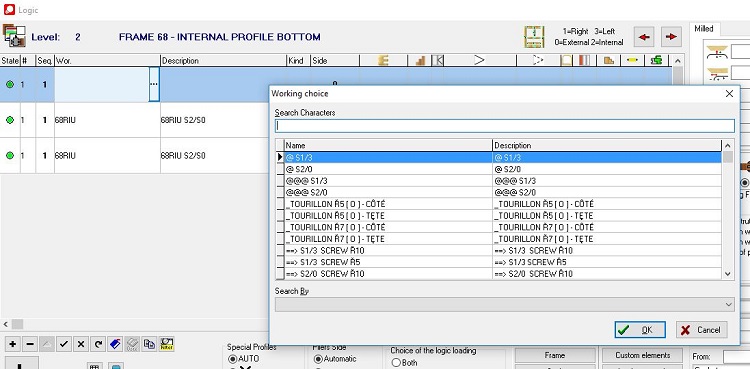
Archimede aprirà la seguente finestra in cui aggiungi il primo livello logico 2.
Archimede aprirà la seguente finestra in cui aggiungi il primo livello logico 2.
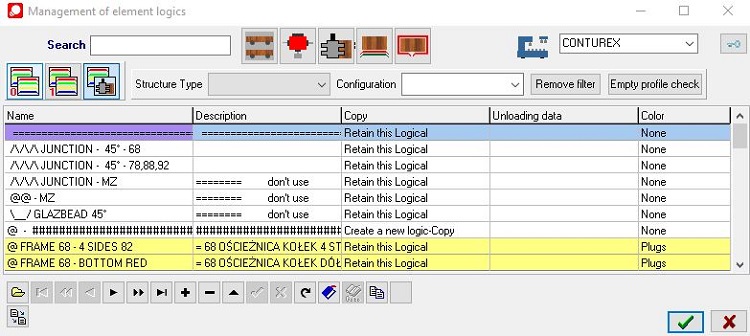


1. Logiche di ricerca.
2. Fase della macchina.
3. Logica 0.
4. Logica 1.
5. Logica 2, dove ci si trova ora.
6. Filtro per tipo di struttura.
7. Filtro per configurazione.
8. Rimuovere i filtri.
9. Fare clic per aprire la logica creata.
10. Aggiungi nuova logica.
11. Elimina la logica selezionata.
12. Confermare le modifiche.
13. Copia la logica selezionata
14. Conferma modifica e chiude la gestione delle logiche degli elementi.
15. Chiudi Gestione delle logiche degli elementi.

Apri la logica per aggiungere funzionamenti alla logica. Aggiungi una nuova riga e utilizza il menu a discesa per scegliere il lavoro.

Assegnare i funzionamenti alle logiche e filtrare i parametri per la logica 2 e la logica 1
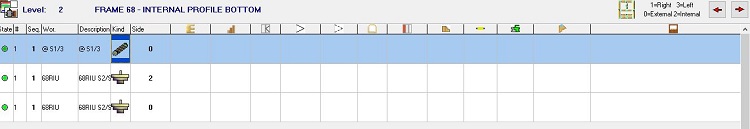

1. Clicca sull'immagine in alto nello schermo per vedere come sono numerati i vari lati dei pezzi
2. Stato riga: Puoi abilitare o disabilitare una riga o marcarla come : da verificare
2.1. Logica attiva.
2.2. Logica da controllare.
2.3. Logica inattiva.
3. Nelle logiche di liv. 2 puoi specificare la sequenza di ogni lavorazione
4. Nome della lavorazione selezionata.
5. Descrizione della lavorazione selezionata.
6. Rappresentazione tipo di lavorazione, dato impostato nella lavorazione
7. Seleziona su quale/i lati la lavorazione verrà applicata
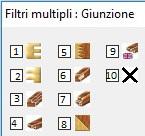
8. Filtro per tipo di giunzione.
8.1. Tenone ricevente
8.2. Tenone incidente.
8.3. Controprofilo ricevente.
8.4. Controprofilo incidente..
8.5. Minizinchen.
8.6. Tenone chiuso ricevente.
8.7. Tenone chiuso incidente.
8.8. 45 º.
8.9. Controprofilo inglesine.
8.10. Mancanza di giunzione
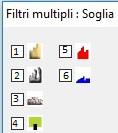
9. Filtro per tipo di soglia.
9.1. Soglia Legno.
9.2. Soglia Alluminio.
9.3. Soglia marmo.
9.4. Soglia Parafreddo.
9.5. Soglia Legno con gocciolatoio.
9.6. Soglia Alluminio di tipo 2
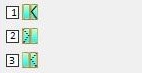
10. Tipo di anta..
10.1. Anta che apre.
10.2. Anta ricevente sinistra.
10.3. Anta ricevente destra.
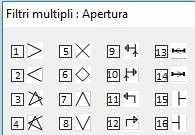
11. Tipi di aperture:
11.1. Normale Sinistra.
11.2. Normale destra.
11.3. DK sinistra.
11.4. DK destra.
11.5. Fissa.
11.6. Bilici.
11.7. Wasistas superiore.
11.8. Wasistas inferiore.
11.9. Complanare sinistra.
11.10. Complanare destra.
11.11. Alzante scorrevole sinistra.
11.12. Alzante scorrevole destra.
11.13. Antipanico sinistra.
11.14. Antipanico Destra.
11.15. Scorrevole sinistra.
11.16. Scorrevole destra.
12. Tipo apertura riceventi.
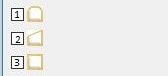
13. Filtro per forma.
13.1. Forma ad arco
13.2. Inclinato.
13.3. Rettangolare.
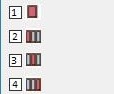
14. Filtro sulla posizione dell'anta.
14.1. Anta singola
14.2. Prima anta.
14.3. Anta centrale.
14.4. Ultima anta.
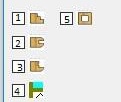
15. Filtro per tipo profilo.
15.1. Telaio.
15.2. Interno anta.
15.3. Zoccolo.
15.4. Con cambio profilo.
15.5. Vuoto.
16. Tipo di perno.
16.1. Perno interno.
16.2. Perno esterno.
16.3. Perno laterale.
16.4. Senza perno.
17. Filtro per tipo apertura elemento.
17.1. Apre senza maniglia.
17.2. Apre con maniglia.
17.3. Apre con cerniere
17.4. Riceve elemento senza maniglia.
17.5. Riceve elemento con maniglia.
17.6. Coprifilo.
18. Lavorazioni scolo acqua..
18.1. Con scolo acqua.
18.2. Senza scolo acqua.
19. Filtro per il lato di riferimento zoccoli.
19.1. Sotto.
19.2. Sinistra.
19.3. Destra.
19.4. Sopra


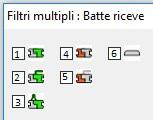
Il valore dell'offset dipende dal punto di riferimento preso in macchina come raggio utensile.
Inserire l'utensile nel materiale (l'inizio del percorso di lavoro): quanti millimetri davanti al punto di riferimento sullo strumento pezzo deve iniziare il suo percorso di lavorazione; Questo valore può essere espresso in millimetri o può essere una percentuale della lunghezza dell'elemento.
Lasciare l'utensile dal materiale (fine del percorso di lavorazione): dopo quanti millimetri su un punto di riferimento del pezzo lavorato l'utensile deve completare il percorso di lavoro; Questo valore può essere espresso in millimetri o può essere una percentuale della lunghezza dell'elemento.


Nelle logiche di lavorazione può essere impostato un parametro di offset diverso da quello inserito in lavorazione

I punti di riferimento sul pezzo impostato con contrassegni che specificano la posizione dello strumento devono iniziare la lavorazione, all'inizio o al centro o alla fine.
Sezione del contatore di frammentazione IN, la lavorazione sul materiale di entrata dell'utensile è la distanza espressa in millimetri su cui lo strumento deve utilizzare il suo
Sezione del contatore di frammentazione OUT, la lavorazione sul materiale di uscita dell'utensile è la distanza espressa in millimetri su cui lo strumento deve utilizzare il suo


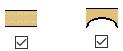
È possibile decidere se la lavorazione verrà eseguita quando il lato dell'elemento è diritto o curvo.
Selezionando questa opzione useremo il valore di offset che abbiamo impostato per i lati di lavorazione 0 e 2. Se scegli l'altra opzione, Archimede non tiene conto del valore impostato di Offset e calcola l'offset in base al raggio e alla profondità dell'utensile utile , che sono stati impostati nella configurazione del telaio e anta.
Selezionando questa opzione useremo il valore di offset che abbiamo impostato per i lati di lavorazione 0 e 2. Se scegli l'altra opzione, Archimede non tiene conto del valore impostato di Offset e calcola l'offset in base al raggio e alla profondità dell'utensile utile , che sono stati impostati nella configurazione del telaio e anta.
Lavorazioni sui lati 0 e 2 :

Fresatura sui lati 1 e 3 dell'elemento:
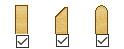
Puoi decidere se la lavorazione avverrà quando il lato dell'elemento è dritto, obliquo o curvo
Parametri di perforazione in logica 2
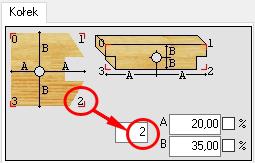
I parametri che definiscono la posizione dei fori
Punti di riferimento 0,1,2,3: questi sono i punti finali del materiale prima della lavorazione. A e B - La distanza tra il centro del foro e il punto di riferimento selezionato. Questi valori possono essere espressi in millimetri o in percentuale delle dimensioni dell'elemento esterno (50% significa che il foro praticato è al centro dell'elemento).
Durante la lavorazione di eseguire i tre fori contemporaneamente la distanza A e B si riferiscono agli assi che passano attraverso il foro centrale.


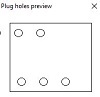
Quando si selezionano i fori di anteprima per le spine rispetto a prima verranno visualizzate le dimensioni dell'elemento non lavorato e la successiva visualizzazione dei fori definiti posizione.
Parametri che definiscono la profondità della perforazione
Evidenziato nella profondità di foratura rossa sui lati 1 e 3 dell'elemento si trova la distanza dal bordo del materiale grezzo contenente le quote di lavorazione finali.
Nelle pagine 0 e 2 della posizione di foratura dell'elemento lavorato viene automaticamente calcolato in base alla distanza preimpostata A e B.
Fare clic su per selezionare la foratura di lavorazione.
Nelle pagine 0 e 2 della posizione di foratura dell'elemento lavorato viene automaticamente calcolato in base alla distanza preimpostata A e B.
Fare clic su per selezionare la foratura di lavorazione.
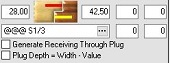

Parametri di filtro per le logiche 1 e 2
È possibile impostare più filtri per utilizzare il trattamento in logica, ad esempio: è possibile decidere che il trattamento venga eseguito solo sugli elementi la cui lunghezza è inferiore o uguale a 1000 mm e la cui sezione trasversale è maggiore o uguale a 82 mm .
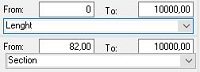

Dopo aver completato il parametro logico salvalo cliccando
Logica 2
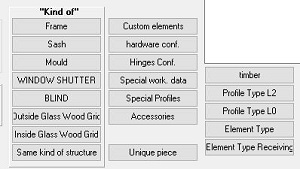
È anche possibile impostare i filtri "Tipo di" per impostare la lavorazione solo per un qualche tipo di struttura, elementi personalizzati o accessori. Puoi anche filtrare per legname o tipo di profilo.
Parametri lavorazione in logiche di livello 2
Gli stessi filtri che puoi impostare anche in logica 1
NOTA: si prega di notare di selezionare la fase macchina appropriata durante la creazione o la modifica della logica.